


Précision de remplissage des boissons : où une ligne la perd
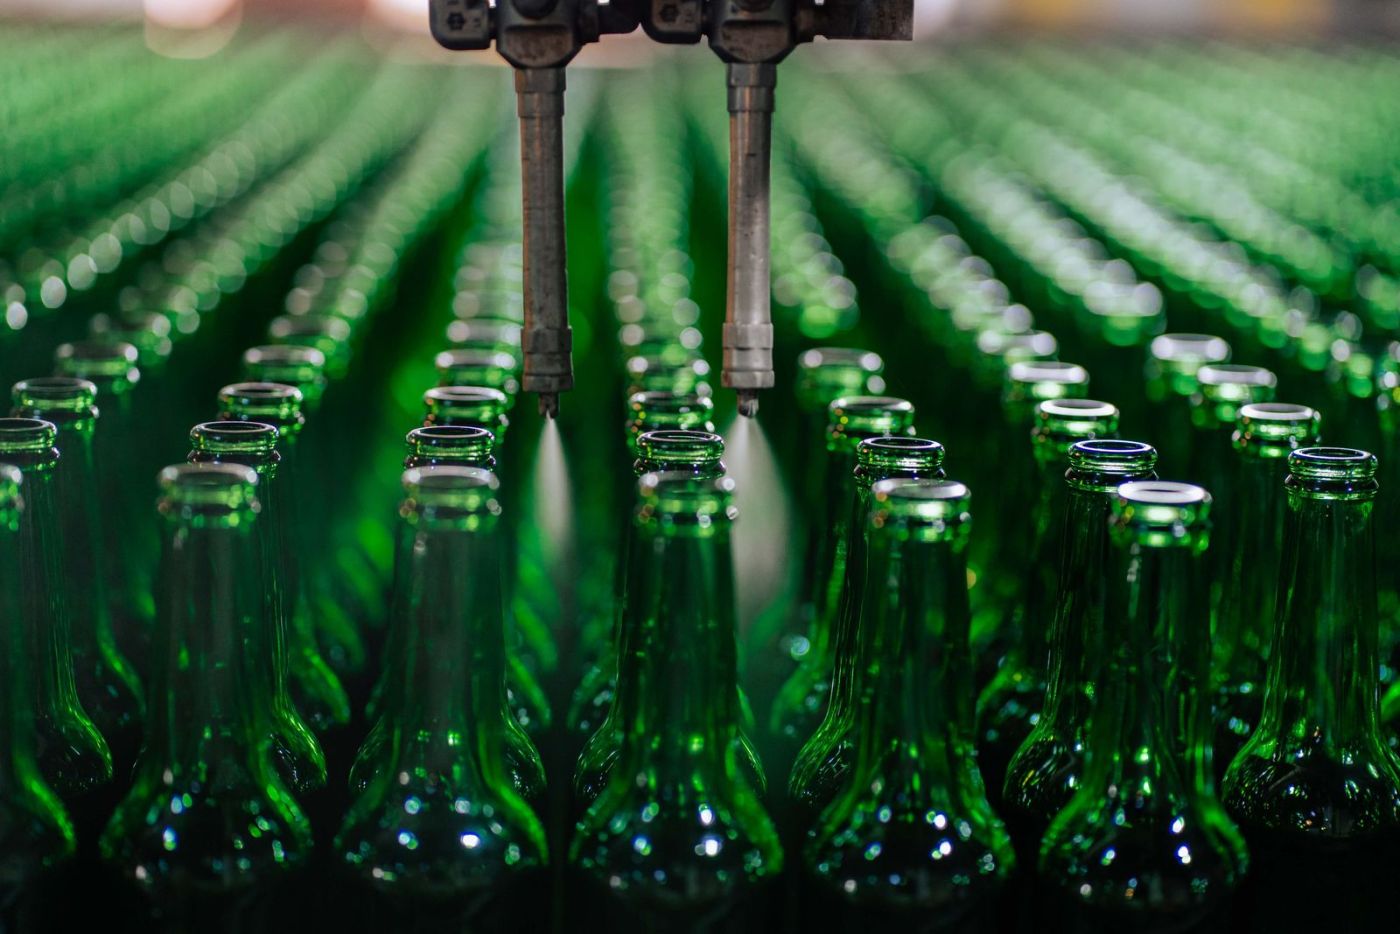
Une remplisseuse qui tourne à 12 000 bouteilles par heure, un poste par jour, 250 jours par an, laisse perdre environ 180 000 litres de produit par an si elle fonctionne à 1,5 % au-dessus du poids cible. Personne ne valide un tel chiffre. Il s'installe par paliers — une buse qui goutte, une cuve qui mousse, un produit qui épaissit après le repas de midi — et le jour où quelqu'un pèse une bouteille, la perte est devenue normale depuis deux ans.
La précision de remplissage est généralement traitée comme une caractéristique de la machine. En pratique, c'est une propriété de toute la ligne, et l'essentiel de ce qui fait bouger le chiffre se situe en dehors de la pompe de dosage.
La mousse est une erreur de mesure, pas un défaut esthétique
Les liquides fluides — eau, jus clair, thé prêt à boire, sirop à faible viscosité — moussent lorsqu'ils tombent dans un récipient. Une remplisseuse volumétrique ne le remarque pas : elle pousse 500 ml et passe à la suite. La bouteille contient désormais 500 ml de liquide plus 30 ml de mousse, et le capteur de niveau indique un niveau élevé. Les opérateurs réagissent de la seule manière que la machine leur permet : en réduisant le volume. Ce qui quitte l'usine, c'est une bouteille qui semblait correcte sur la ligne et qui est incomplète en rayon une fois la mousse retombée.
Deux solutions fonctionnent, et elles résolvent chacune une moitié différente du problème :
- Buses plongeantes. La buse descend au fond du récipient et remonte au fur et à mesure du remplissage, de sorte que le liquide pénètre sous la surface et n'a jamais de chute libre qui l'aérerait. C'est la modification efficace la moins coûteuse, et elle s'impose sur toute ligne dépassant 6 000 bouteilles par heure.
- Désaération et pression constante en tête. Un désaérateur élimine l'air déjà présent dans le produit ; une pression stable au niveau de la cuve de remplissage empêche l'aspiration de nouvel air au niveau de la soupape. Les produits carbonatés et les produits à chaud nécessitent les deux. L'eau plate, généralement, non.
Vérifiez la méthode que vous avez réellement achetée. Les lignes qui remplissent au niveau plutôt qu'au volume — courantes pour les liquides clairs en bouteilles transparentes — présentent un défaut inverse : conformes en poids, insuffisantes en apparence. La correction d'une remplisseuse à niveau n'est pas celle d'une remplisseuse volumétrique.
Le produit change entre le lot du matin et celui de l'après-midi
La viscosité n'est pas une valeur fixe sur une fiche technique ; elle dépend de la température et du cisaillement. Une sauce qui se pompe facilement à 65 °C devient impompable à 40 °C. Une crème qui se remplit proprement en début de poste commence à filer dès que la trémie refroidit et que le pigment se dépose.
Le symptôme est facile à mal interpréter. Les lots du matin sont correctement pesés, ceux de l'après-midi dérivent, et le premier réflexe est d'incriminer les joints de pompe ou la cellule de pesée. En réalité, la chambre de dosage met désormais plus de temps à se remplir, si bien qu'une vanne temporisée se ferme trop tôt.
La solution est thermique, non électronique :
- Une trémie à double enveloppe avec circulation d'eau maintenant le produit à quelques degrés de la température de remplissage.
- Un agitateur lent pour maintenir les solides et les pigments en suspension — lent, car une agitation rapide incorpore de l'air, ce qui constitue le problème suivant.
- Des paramètres de recette enregistrés par produit, afin que la ligne ne soit pas réglée à nouveau de zéro à chaque changement de planning.
Les gouttes et les fils sont imputés au joint
Un produit visqueux forme un fil entre la buse et le contenant à la fin de chaque course. Ce fil retombe sur la zone de scellage. Le poste de bouchage ou de scellage reçoit alors une réclamation pour fuite, alors que la cause racine se situe deux postes en amont.
Ralentir la machine ne résout rien : cela réduit la cadence et le fil se forme toujours. La solution efficace est une coupure mécanique en fin de course — une buse à coupe de queue qui sectionne physiquement la colonne de produit — combinée à une courte aspiration qui ramène les derniers millimètres dans la buse. Sur les produits fluides, l'aspiration seule suffit généralement. Sur les pâtes, les deux sont nécessaires, et la synchronisation entre les deux compte davantage que chaque réglage pris isolément.
Le changement de format, c'est là que se cachent les vrais gains
Une ligne qui met deux heures à changer de format n'est pas une ligne flexible, quoi qu'en dise la brochure. Avec six changements de format par semaine, vous perdez une équipe entière ; s'ils sont quotidiens sur trois références, la capacité que vous avez achetée n'a jamais existé.
L'objectif réaliste pour une ligne de boissons est de 15 à 30 minutes, sans outil, avec des paramètres rappelés depuis une recette plutôt que réglés à la main. Trois conditions doivent être réunies pour que cela soit réaliste :
- Les pièces de format sont interchangeables à la main, sans clé, et sont stockées sur la machine plutôt que dans un magasin.
- La recette enregistre ensemble le volume de remplissage, le cadencement des buses, le pas du convoyeur et le couple de la capsuleuse — pas le volume seul.
- Les guides et les pièces de rechange sont détrompés afin de ne pouvoir être montés que dans un seul sens. L'essentiel du temps de changement de format se perd à corriger une pièce montée à l'envers.
Une hygiène réellement vérifiable
Les audits de sécurité alimentaire ne demandent pas si la machine est « hygiénique ». Ils exigent un état de surface, un chemin d'évacuation et un enregistrement de nettoyage. Les choix de conception déterminent la facilité avec laquelle on peut fournir ces réponses :
- Surfaces en contact avec le produit à Ra ≤ 0,8 µm, en 304 ou 316L selon la teneur en chlorures du produit. Les jus acides et les sauces salées sont ceux qui mettent à l'épreuve une spécification 304.
- Aucun bras mort. Chaque tronçon de tuyauterie soit se vidange, soit est balayé par le flux CIP. Un tronçon horizontal terminé par une vanne fermée est un réservoir à bactéries avec un bouchon de vidange.
- Une couverture CIP vérifiable. Débit, température, concentration et durée enregistrés à chaque cycle — et une configuration de boule de pulvérisation qui atteint le haut de la cuve, pas seulement les parois.
- Lubrifiant de qualité alimentaire sur les chaînes et les guides au-dessus de la zone de récipients ouverts, avec un plan de maintenance documenté.
Ce qu'il faut spécifier avant de signer
L'essentiel du coût d'une mauvaise décision de remplissage apparaît après l'installation. Voici les points qu'il vaut la peine de fixer par écrit :
| Élément | À demander | Pourquoi c'est important |
|---|---|---|
| Base de précision | ±% du volume de consigne ou ±g, précisé selon la viscosité du produit, mesuré sur votre produit | La précision sur plaque est mesurée sur l'eau |
| Protocole d'essai | Fonctionnement de 30 minutes sur votre produit, pesée de 30 récipients consécutifs, résultats remis | Met en évidence la dérive, pas seulement un contrôle ponctuel |
| Méthode de remplissage | Volumétrique, à niveau ou à débit massique — nommée explicitement | Détermine l'incidence de la mousse et de la viscosité sur votre process |
| Changement de format | Temps mesuré pour vos deux formats les plus courants, avec l'opérateur qui l'exécutera | Le temps annoncé par le fournisseur est réalisé par un technicien |
| Type de buse | Coupe de goutte, aspiration, course plongeante — avec diagramme de séquence | C'est ici que se décident les gouttes et la mousse |
| État de surface | Valeur Ra des pièces en contact produit, nuance de matériau selon le produit | Preuve d'audit et résistance aux chlorures |
| Utilités | Consommation d'air à la pression de service, eau pour le CIP, puissance par poste | Les rénovations deviennent coûteuses lorsque cela est découvert tardivement |
Le critère à retenir lors de l'achat : choisissez la méthode de remplissage adaptée à votre produit le plus fluide et à votre produit le plus épais, et non celle qui correspond à votre meilleure vente. Le produit best-seller est celui que vous savez déjà conditionner. Celui qui arrête la ligne à 2 heures du matin, c'est l'autre.
RonXin fournit des machines de remplissage et des lignes de conditionnement de boissons complètes, et teste votre produit sur une machine d'essai avant de spécifier une ligne — des échantillons et le débit cible suffisent pour démarrer.